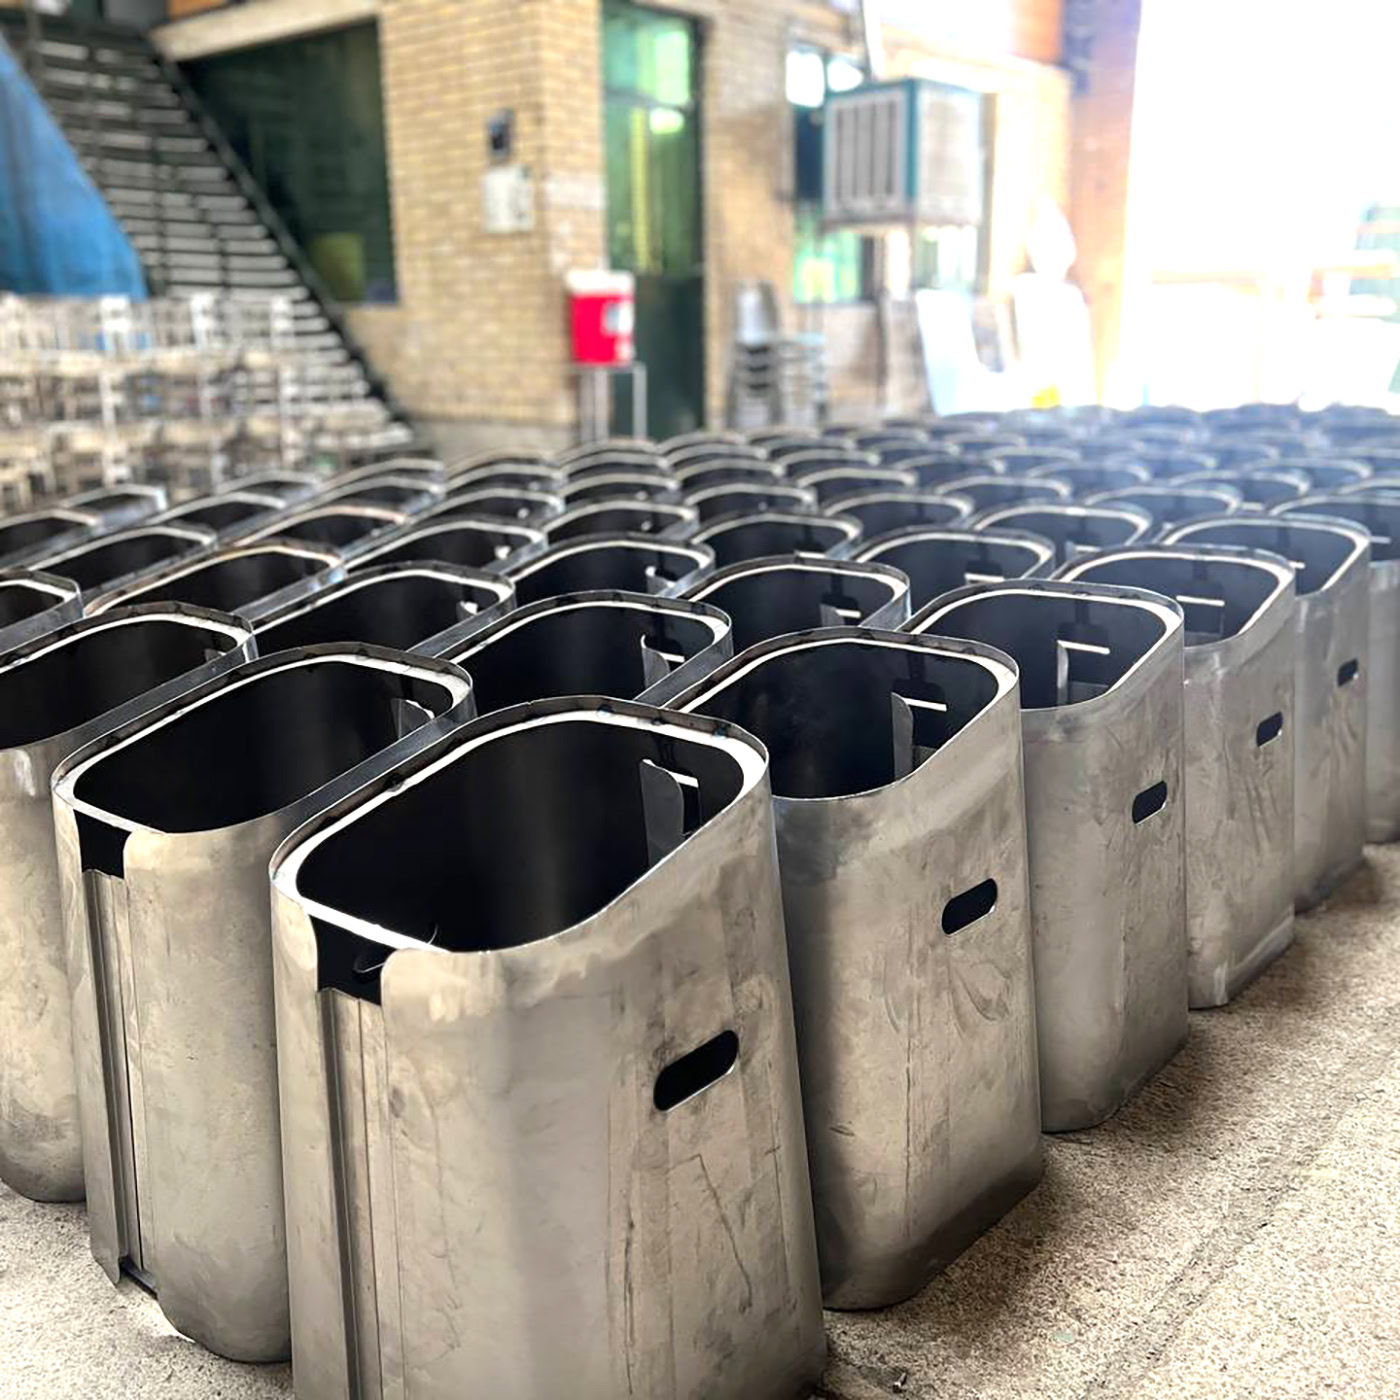
ساخت بدنه دستگاه تصفیه هوا
کارفرما
توضیحات پروژه
بدنه در تجهیزات تصفیه هوا و تهویه مطبوع، یک جزء مکانیکی فعال است؛ نه صرفاً پوششی ظاهری. این انکلوژر وظیفه تثبیت صلب بلوئر، مهار نشت هوای فیلترنشده، جذب ارتعاشات دینامیکی و ایجاد مسیر هدایتشده برای جریان هوا را بر عهده دارد.
در این پروژه، مجموعه فلزسازان مسئولیت بازبینی DFM، نمونهسازی اولیه و ساخت صنعتی بدنه فلزی دستگاه تصفیه هوا را به سفارش شرکت دانشبنیان پویا فناوران یسان انجام داده است. راهکار اصلی، جایگزینی قالبسازی پلاستیک با ورقکاری مهندسی و دقیق CNC بود تا هزینه راهاندازی خط تولید حذف و امکان بهینهسازی مداوم محصول حفظ شود.
چالشهای فنی پروژه پیش از ورود به خط تولید
تولید انکلوژر فلزی برای تجهیزاتی که در معرض دید کاربران خانگی یا اداری قرار میگیرند، با ۴ چالش فنی و مهندسی همراه بود:
- افت فشار ناشی از شبکه مکش هوا: لزوم دستیابی به حداکثر سطح مقطع باز (Open Area Ratio) بدون افت صلبیت ورق و بدون ایجاد صدای سوت ناشی از تلاطم هوا (Turbulence).
- تشدید و ارتعاشات آکوستیک (Resonance): چرخش فن در دورهای بالا باعث ارتعاش پنلهای بزرگ میشود؛ بدنه باید فرکانس طبیعی بالاتری از دور کاری الکتروموتور داشته باشد تا پدیده زنگزدن صوتی رخ ندهد.
- دسترسی سریع جهت تعویض فیلترها (Serviceability): طراحی مکانیزم باز و بست درپوش دسترسی به فیلترهای HEPA و کربن فعال بدون نیاز به ابزار خاص و بدون ایجاد لقی پس از باز و بست مکرر.
- خطوط انطباق یکدست (Panel Gaps): محدود نگهداشتن گپ میان پنلهای جداشونده در محدوده کمتر از ۰.۵ میلیمتر برای حفظ زیبایی بصری در کلاس محصولات لوکس تجاری.
چرا ورقکاری دقیق CNC به جای تزریق پلاستیک؟
انتخاب روش تولید بر پایه ورقکاری دقیق صنعتی، مزایای اقتصادی و فنی تعیینکنندهای برای کارفرما ایجاد کرد:
- حذف هزینه قالبسازی (Tooling Cost): کاهش سرمایهگذاری اولیه به صفر در بخش قالب و حفظ نقدینگی شرکت در فاز توسعه و تستهای میدانی.
- سرعت در اعمال تغییرات فنی (DFM Agility): قابلیت اعمال اصلاحات ابعادی روی ضخامت فیلترها یا محل قرارگیری برد الکترونیکی صرفاً با تغییر فایلهای CAD و کدهای G-Code.
- شیلدینگ الکترومغناطیسی ذاتی (EMI Shielding): محافظت خودکار بردهای کنترلی و سنسورها در برابر نویزهای رادیویی و الکتریکی بدون نیاز به کوتینگهای پلیمری رسانا.
- پایداری مکانیکی بدنه: مقاومت کامل در برابر تغییر فرم حرارتی، دفرمگی ناشی از جابهجایی و پایداری درازمدت سازه در مقایسه با پلاستیکهای ABS معمولی.
مراحل و فرآیندهای ساخت در کارخانه فلزسازان
فرآیند تولید این محصول در ۵ ایستگاه پیاپی و مطابق با الزامات استاندارد ورقکاری دقیق اجرا شد:
۱. بازبینی DFM و توسعه نقشههای گسترده (Flat Pattern)
- بررسی نسبت ضخامت ورق به شعاع خم (Bend Radius) جهت جلوگیری از ترکهای مویی در خطوط خمکاری.
- تنظیم فاصله سوراخهای مشبک تا لبه خطوط خم برای مهار دوکیشدن و کشیدگی سوراخها در حین فرمدهی.
- اعمال ضرایب K-Factor دقیق بر اساس سنبه و ماتریسهای اختصاصی پرسبریک و نوع ورق مصرفی.
۲. برش لیزری مشبکهای تهویه با کنترل تنش حرارتی
- استفاده از برش لیزری دقیق برای برش الگوهای متراکم ورودی و خروجی هوا.
- اجرای الگوریتم چیدمان حرارتی (Heat Dissipation Path) در سوراخکاری فشرده جهت جلوگیری از اعوجاج و تاببرداشتن ورق (Warpage).
- لبهبری صیقلی، بدون لبه پلیسه و بدون نیاز به سنگزنی ثانویه جهت حفظ ایمنی کاربر حین تعویض فیلتر.
۳. فرمدهی و خمکاری دقیق با پرسبریک CNC
- اجرای زوایا و لبههای برگشتی تقویتی با استفاده از خمکاری CNC.
- اجرای خمهای هِمدوبل (Hemming) در دهانهها جهت افزایش چشمگیر صلبیت ورقهای ضخامت پایین بدون افزایش وزن کل دستگاه.
- کنترل دقیق برگشت فنری متریال (Springback) برای حفظ زاویه پایدار ۹۰ درجه و تضمین همراستایی درزهای بدنه در مونتاژ.
۴. شاسیکشی، تثبیت موضعی و اتصالات پرچی
- استفاده از جوشکاری مقاومتی (نقطهجوش) در استراکچر داخلی جهت جلوگیری از تغییر شکل ظاهری سطوح دید محصول.
- نصب مهرههای پرچی و پیچهای فشاری خودگیر (Clinch Fasteners / PEM Nuts) جهت حذف قلاویزکاریهای ضعیف روی ورق نازک و تضمین استحکام اتصالات پیچ و مهرهای.
- ایجاد جایگاههای استاندارد برای نصب دمپرهای لاستیکی (Vibration Absorbers) در محل نشیمن فن بلوئر.
۵. آمادهسازی سطحی و پوشش رنگ پودری الکترواستاتیک
- چربیگیری گرم و زیرسازی شیمیایی فسفاته جهت ارتقای چسبندگی رنگ به فلز.
- پاشش خودکار رنگ کورهای پودری پلیاستر با بافت ریز سمبادهای (Fine Texture).
- پخت در کوره با دمای ۲۰۰ درجه سانتیگراد جهت دستیابی به سختی مکانیکی بالا، مقاومت کامل در برابر خطوخش، و شکست یکنواخت نور روی سطوح فلزی.
⚙️ استعلام ساخت و بررسی DFM نقشههای شما
برای ساخت انواع انکلوژر، جعبههای الکترونیکی و بدنه تجهیزات صنعتی، فایلهای طراحی خود را ارسال کنید تا در واحد مهندسی فلزسازان بررسی و قیمتگذاری شوند.
موازنه سطح باز منافذ (Open Area) و صلبیت صفحه
افزایش غیراصولی مساحت سوراخها برای کاهش مقاومت هوا، صلبیت ورق را به شدت افت میدهد و پدیده شکم دادن پنل (Oil-Canning) را ایجاد میکند. در مقابل، کوچک گرفتن منافذ به ایجاد افت فشار استاتیکی، داغ شدن الکتروموتور و افزایش محسوس صدای نویز منجر میشود.
در این پروژه، مهندسی شبکه مشبک با رعایت ۳ اصل اساسی بالانس شد:
- کنترل سرعت خطی هوا: نسبت سطح باز منافذ به گونهای تنظیم شد که سرعت هوا از ۳ متر بر ثانیه فراتر نرود و پدیده صدای زوزه (Wind Noise) رخ ندهد.
- حفظ عرض پلهای اتصال (Web Thickness): پهنای فلز باقیمانده میان سوراخها معادل ضخامت ورق انتخاب شد تا هنگام خمش یا مکش فن، صفحه دچار اعوجاج نشود.
- رعایت استانداردهای ایمنی انگشت: ابعاد هندسی سوراخها از استاندارد صنعتی محافظت در برابر تماس فیزیکی (Finger Proof Standard) تبعیت میکند.
دستاوردهای همکاری
- کاهش زمان تجاریسازی (Time-to-Market): تبدیل نقشه مفهومی به محصول تجاری و آماده عرضه در کمتر از ۲۵ روز کاری.
- پلتفرم ماژولار: امکان ارتقای مدلها و استفاده از فنها یا فیلترهای با ابعاد متفاوت در نسخههای بعدی بدون دستکاری پوسته اصلی بدنه.
- کیفیت در رده محصولات صادراتی: بهرهگیری از درزهای انطباق دقیق، پوشش رنگ باکیفیت و ساختار صلب فلزی که اعتماد خریداران B2B را جلب میکند.
سوالات متداول درباره ساخت انکلوژرهای فلزی
آیا بدنه فلزی نسبت به پلاستیک صدای کارکرد فن را تقویت میکند؟
خیر. جرم حجمی فولاد ارتعاشات با فرکانس پایین را بهتر از پلاستیک جذب میکند. در صورتی که پنلها با لبههای خم برگشتی صلب شده باشند و موتور روی دمپرهای مناسب نصب شود، سطح نویز دستگاه فلزی کمتر از نمونههای پلاستیکی نازک خواهد بود.
چه ضخامتی از ورق برای ساخت بدنه دستگاههای تهویه و تصفیه مناسب است؟
بسته به ابعاد دستگاه و وزن اجزای داخلی، عموماً از ورقهای روغنی (Cold Rolled) یا گالوانیزه با ضخامت بین ۱ تا ۱.۵ میلیمتر استفاده میشود تا تعادل وزن و صلبیت حفظ شود.
آیا امکان ساخت بدنه در تیراژ محدود (پروتوتایپ) در فلزسازان وجود دارد؟
بله. به دلیل ماهیت منعطف ماشینآلات برش لیزری و پرسبریک CNC، سفارشها از ۱ عدد (نمونه اولیه جهت تست) تا تیراژهای سریالی چند هزار تایی با کیفیت ابعادی کاملاً یکنواخت قابل اجرا هستند.
سفارش تولید و ساخت انکلوژر فلزی در فلزسازان
فلزسازان با زنجیره کامل تولید شامل برش لیزر پرتوان، پرسبریکهای چندمحوره، تجهیزات جوشکاری تخصصی و سالن رنگ الکترواستاتیک پیوسته، شریک صنعتی شما در تجاریسازی انواع قطعات و تجهیزات فلزی است.
دستهبندیها
به اشتراک رسانی
میانگین رای 5 / 5. تعداد رای: 5
اولین کسی باشید که به این پست امتیاز میده.