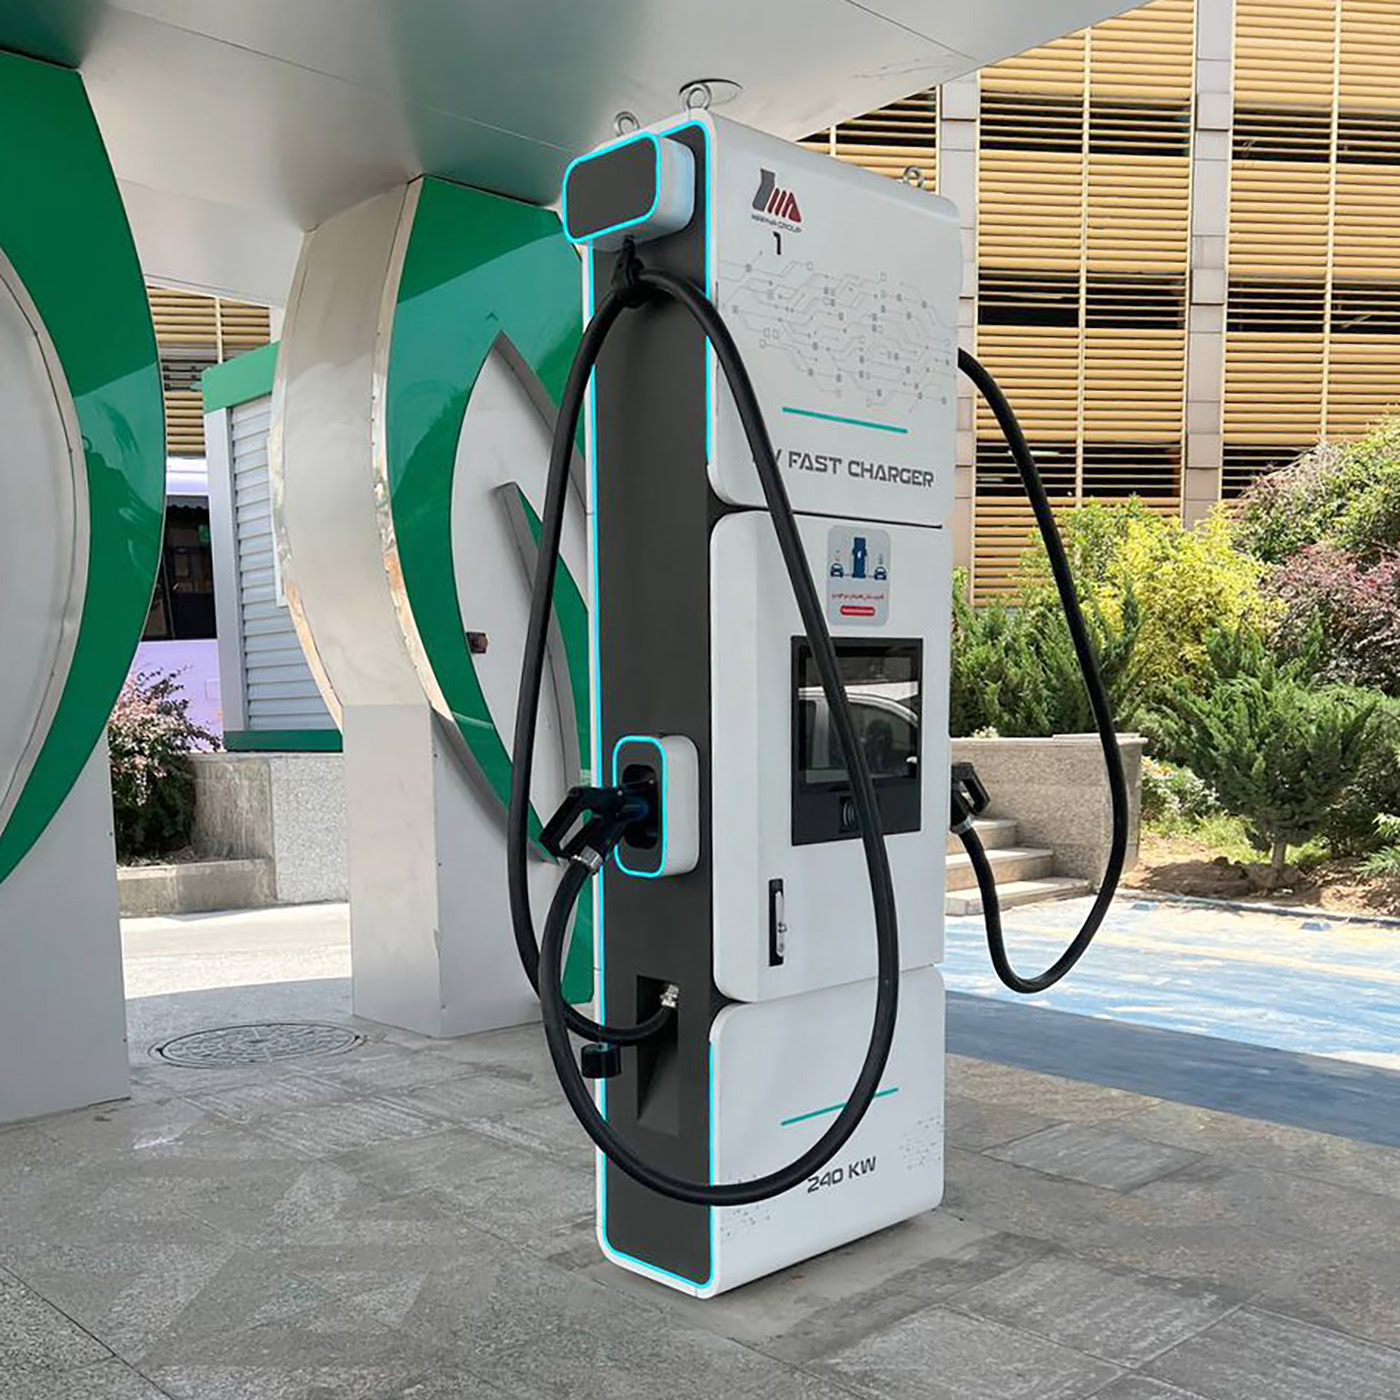
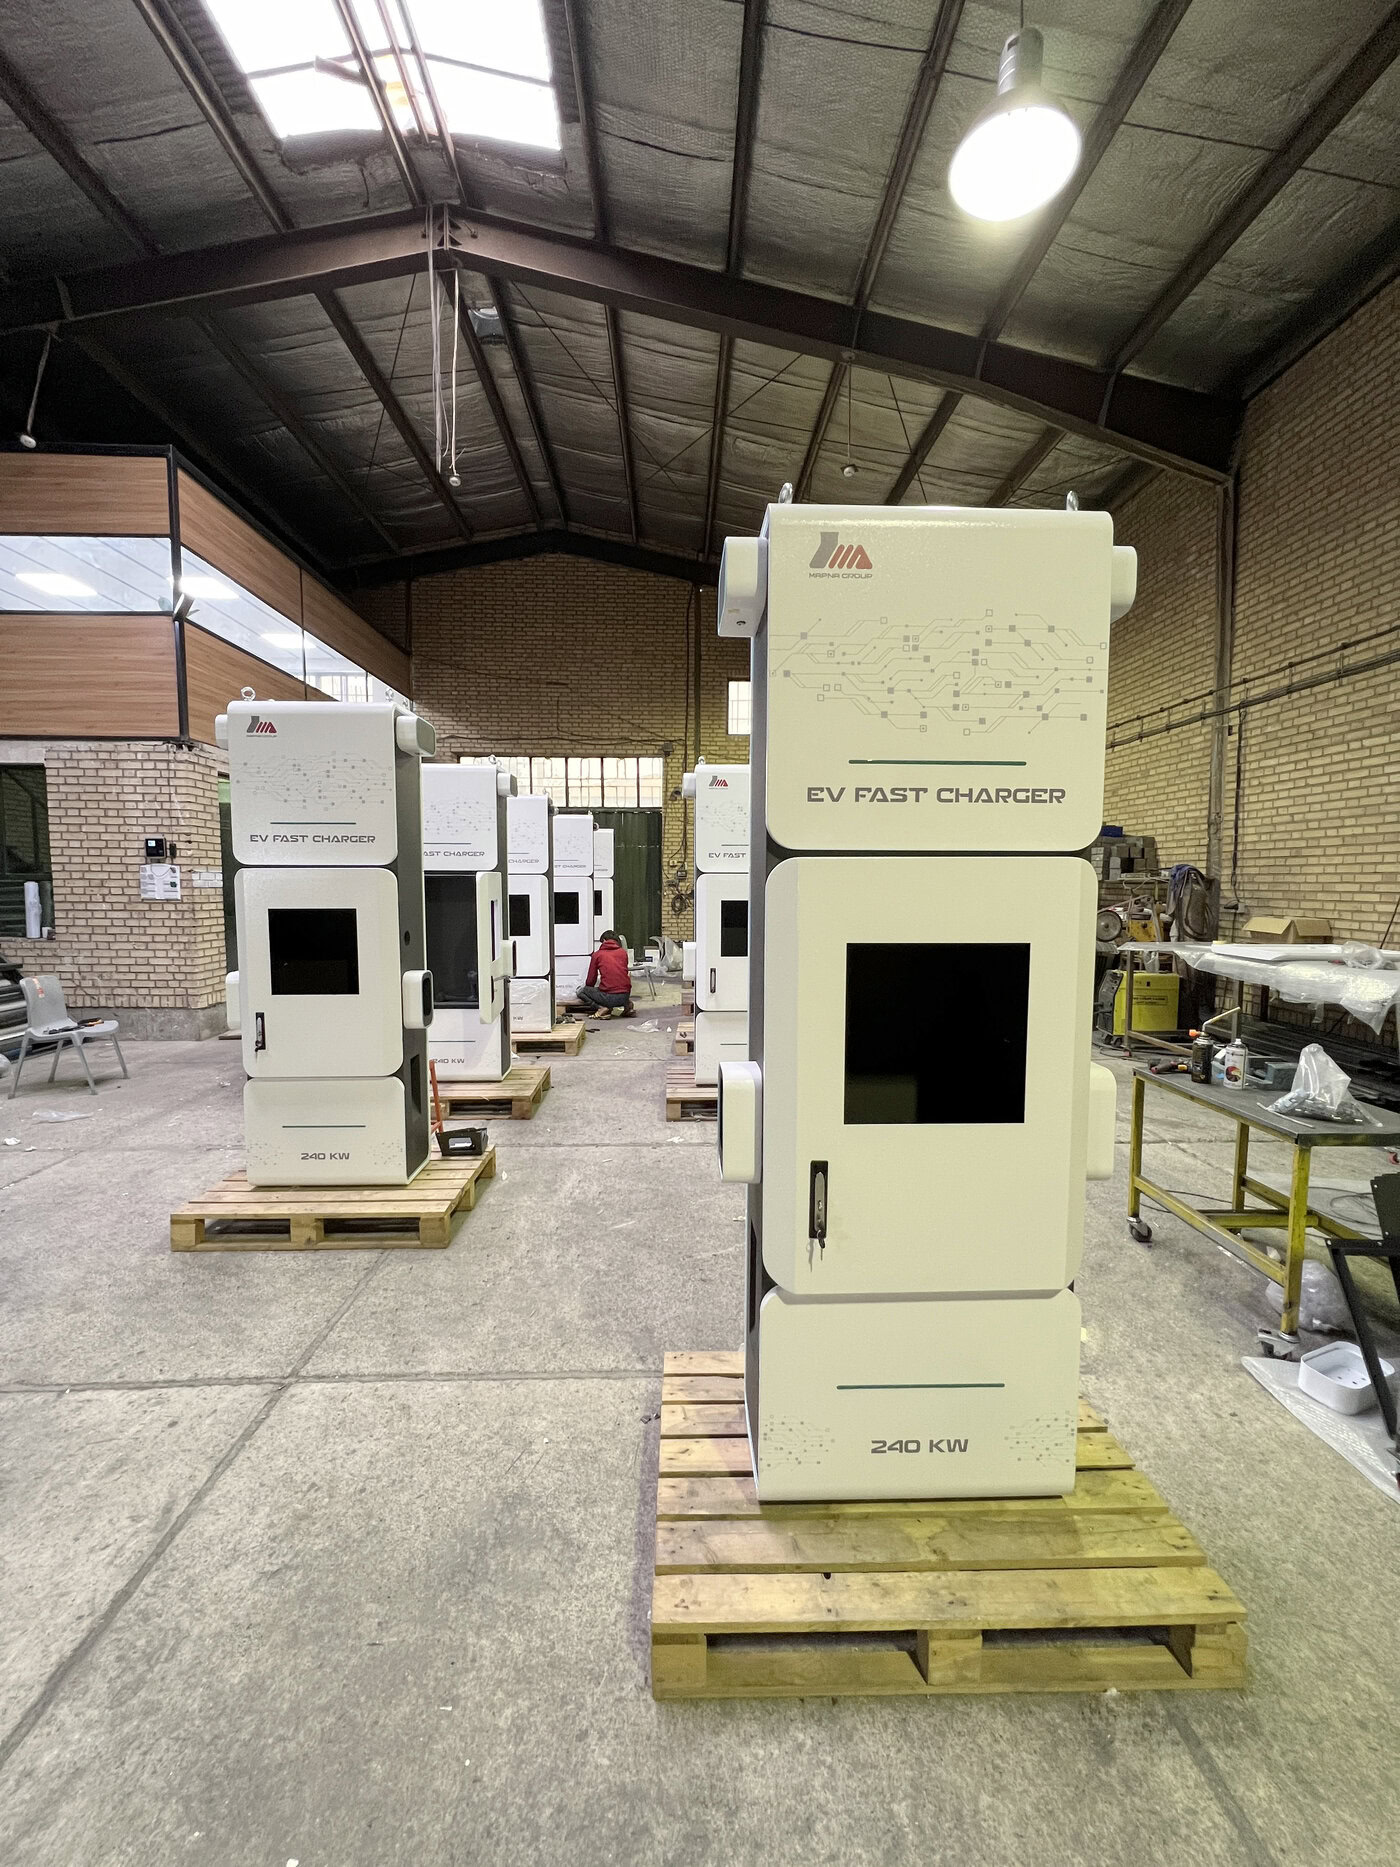
ساخت بدنه دیسپنسر شارژر خودرو برقی شرکت مکو
کارفرما
توضیحات پروژه
گسترش روزافزون ناوگان خودروهای الکتریکی در جهان و ایران، ایجاد زیرساختهای پایدار، ایمن و قابل اتکا در حوزه ایستگاههای شارژ سریع را به ضرورتی راهبردی تبدیل کرده است. در این میان، ساخت بدنه دیسپنسر شارژر خودرو برقی یکی از کلیدیترین ارکان زنجیره تأمین این تجهیزات محسوب میشود. دیسپنسرها پایانههایی هستند که مستقیماً در ارتباط با کاربر نهایی، خودرو و بستر شهری قرار دارند. این کیوسکها به دلیل نصب در فضاهای بیرونی نظیر جایگاههای سوخت، پایانههای شهری، تیرپارکهای بینشهری و پارکینگهای عمومی، باید به صورت ۲۴ ساعته و در تمام فصول سال در برابر تابش شدید آفتاب، نزولات جوی، بادهای آغشته به ذرات گرد و غبار، لرزشهای ترافیکی و ضربات فیزیکی احتمالی مقاومت کامل نشان دهند.
محفظه دیسپنسر تنها یک کاور ظاهری نیست، بلکه ساختاری حفاظتی است که وظیفه ایمنسازی ماژولهای انتقال توان الکتریکی بالا، بردهای حساس کنترل مانیتورینگ، صفحهنمایشهای لمسی، کارتخوانها و اتصالات ولتاژ بالا را در برابر تنشهای محیطی و الکترومکانیکی بر عهده دارد. بر همین اساس، پروژه ساخت بدنه دیسپنسر شارژر خودرو برقی بر اساس نقشهها و الزامات فنی شرکت مهندسی و ساخت برق و کنترل مپنا (مکو)، در کارخانه فلزسازان به مرحله تولید رسید. در این مستند، کلیه مراحل مهندسی ساخت، فناوریهای ورقکاری، اتصال، پوششدهی و کنترل کیفی این پروژه به صورت تفصیلی تشریح شده است.
تحلیل مهندسی متریال و الزامات دوام بیرونی
اولین مرحله در اجرای این پروژه، ارزیابی رفتار مکانیکی و شیمیایی متریال اولیه با توجه به اقلیم متغیر کشور بود. شرایط کاربری بیرونی دیسپنسرها الزام میکرد که تمامی شاسی و پوستهها مقاومت ذاتی فوقالعادهای در برابر فرآیندهای اکسیداسیون داشته باشند. در روشهای سنتی گاهی از ورقهای فولاد کربنی معمولی استفاده میشود، اما هرگونه آسیب سطحی یا خراشیدگی در پوشش رنگ آنها به سرعت منجر به شروع زنگزدگی مویرگی و پوسته شدن کل سطح سازه خواهد شد.
برای رفع این چالش، در پروژه ساخت بدنه دیسپنسر شارژر خودرو برقی، ورقهای فولادی گالوانیزه غوطهوری گرم با پوشش کنترلشده روی به عنوان ماده پایه انتخاب شدند. لایه محافظ روی بر سطح این ورقها یک سد فیزیکی و شیمیایی یکپارچه ایجاد میکند؛ به این معنا که حتی در صورت بروز خراشهای عمیق بر روی بدنه در محیطهای عمومی، پدیده حفاظت آندی مانع از گسترش زنگزدگی به لایههای زیرین فولاد میشود.
تفکیک ضخامت ورقها بر پایه محاسبات تحمل بار استاتیکی و دینامیکی صورت گرفت. ورقهای ضخامت ۲.۵ و ۳ میلیمتر برای شاسی اصلی، فریمهای ستونی باربر، صفحات نشیمنگاه زمینی و نقاط انتقال بار کابلها و نازلهای شارژ اختصاص یافتند. ورقهای ضخامت ۱.۵ تا ۲ میلیمتر نیز برای ساخت دیوارههای بیرونی، سقف، بازوهای نگهدارنده، دربهای دسترسی لولایی و محفظه ایزوله تفکیک پنلهای الکترونیکی به کار رفتند.
این استراتژی تفکیک متریال، علاوه بر تأمین استحکام مکانیکی بسیار بالا در برابر فشارهای باد و ضربه، وزن مرده کلی سازه را در بازهای استاندارد نگه داشت تا حمل، جابهجایی و نصب زمینی آن توسط تکنسینها به سادهترین شکل انجام گیرد.
برشکاری لیزر فایبر با اتمسفر گاز خنثی
پس از تسطیح و کنترل صافی ورقهای گالوانیزه، قطعات وارد ایستگاه برشکاری شدند. در خطوط تولید فلزسازان، این مرحله توسط دستگاههای برش لیزر فایبر سیانسی صنعتی با توان بالا اجرا شد. دقت بالا و حداقل بودن ناحیه متأثر از حرارت از شروط ضروری برش ورقهای گالوانیزه محسوب میشود.
یکی از مشکلات متداول در برش ورقهای دارای پوشش روی با اکسیژن، سوختن لایه محافظ و ایجاد جرقهها و پلیسههای اکسیدی چسبنده در لبههای زیرین ورق است که چسبندگی رنگ را مختل میکند. برای مقابله با این موضوع، تمامی فرآیندهای برش در پروژه ساخت بدنه دیسپنسر شارژر خودرو برقی تحت اتمسفر کمکی گاز نیتروژن پرفشار انجام گرفت.
حضور نیتروژن خالص مانع از تشکیل لایه اکسید روی بر لبههای برش شد و سطوحی کاملاً صیقلی، عمود و عاری از هرگونه پلیسه یا تغییر رنگ حرارتی به وجود آورد. قطعات برشخورده به تلرانسهای ابعادی زیر ۰.۰۵ میلیمتر دست یافتند. این میزان از دقت در قطعات بزرگی مانند دربهای قدی، دریچههای ورود و خروج هوا، سوراخکاریهای استقرار نمایشگر و مقاطع اتصال لولاها، ضرورت اصلاحات بعدی را به طور کامل از چرخه تولید حذف کرد.
همزمان با عملیات برش، جانمایی قطعات در نرمافزارهای کمکی تولید با دقت بالا بهینهسازی شد. چیدمان هوشمندانه قطعات کوچک در فضاهای خالی میان پنلهای بزرگ، میزان هدررفت ورق گالوانیزه را به پایینترین سطح رساند و بهرهوری اقتصادی خط تولید را بهبود بخشید.
فرمدهی و خمکاری دقیق با ماشینآلات سیانسی چندمحوره
پیچیدگی هندسی محفظه دیسپنسر به دلیل لزوم تعبیه ناودانیهای هدایت آب، شیارهای فیلتراسیون هوا و فلنجهای افزایش صلبیت، مستلزم خمکاریهای متوالی با زوایای متنوع بود. این عملیات توسط پرسبرکهای چندمحوره مجهز به سیستمهای کنترل عددی رایانهای و جبرانساز اتوماتیک خمش انجام پذیرفت.
خمکاریهای اجرا شده در این بخش شامل خمهای دوبل لببرگردان جهت حذف لبههای تیز فلزی و ارتقای صلبیت، خمهای کانالی یو و زد برای ساخت ستونهای اصلی فریم داخلی، و فلنجهای زوایهدار آببندی جهت ایجاد نشیمن مناسب برای استقرار گسکتهای درزبند بود.
تکرارپذیری بالای ماشینهای پرسبرک تضمین کرد که خطوط تقارن در دو طرف سازه کاملاً حفظ شده و پس از سوار شدن اسکلت، فواصل انطباقی بین دربها و بدنه در حد ۲ میلیمتر و کاملاً موازی باقی بماند.
یکپارچهسازی و فناوری پیشرفته جوشکاری لیزری فایبر
یکی از حساسترین مراحل در ساخت بدنه دیسپنسر شارژر خودرو برقی، اتصال قطعات به یکدیگر بود. جوشکاری ورقهای گالوانیزه با روشهای سنتی با چالشهای فنی عمدهای همراه است؛ از جمله جوشیدن و تبخیر فلز روی، تشکیل حوضچه ناپایدار، ایجاد حفره و تخلخل گازی، پاششهای فراوان جرقهای بر سطح ورق و اعوجاج ساختاری ناشی از ورود حرارت مفرط به پنلهای طویل.
فلزسازان برای مهار این چالشها، خطوط جوشکاری لیزری فایبر پیوسته را برای اتصال این پوستهها و شاسی به کار گرفت. پرتو متمرکز لیزر با چگالی انرژی بسیار بالا، انرژی گرمایی را صرفاً به عمق باریک اتصال هدایت میکند. این ویژگی باعث شد پهنای منطقه متأثر از حرارت به حداقل ممکن کاهش یابد، اعوجاج و تغییر فرم پوستههای بزرگ دربها و دیوارهها به صفر برسد، و خطوط جوشی باریک، نفوذی، همگن و کاملاً پیوسته حاصل شود که ذاتاً آببند هستند. همچنین پاششهای ذرات فلزی حذف شد و نیاز به سنگزنیهای خستهکننده کارگاهی از بین رفت.
در بخشهای تقویتی شاسی سنگین و نبشیهای تقویتکننده داخلی، از ترکیب جوشکاری مقاومتی نقطهای و اتصالدهندههای پرسی مکانیکی بهره گرفته شد تا توزیع تنش بر روی شاسی در برابر کششهای کابلهای سنگین شارژ به ایدهآلترین توازن برسد.
آمادهسازی سطح و پوششدهی رنگ پودری الکترواستاتیک مقاوم به نور خورشید
شرایط جوی خشن، بارانهای اسیدی در شهرهای بزرگ، غبارهای شیمیایی و تابش مداوم پرتوهای فرابنفش خورشیدی میتوانند به سرعت کیفیت رنگهای معمولی را تحلیل برده و منجر به پدیده گچیشدن و تغییر رنگ شوند. بنابراین، انتخاب سامانه پوششدهی در این پروژه نقشی حیاتی در تعیین طول عمر محصول داشت.
قطعات ساختهشده پیش از ورود به خط پاشش رنگ، تحت یک فرآیند شستوشو و آمادهسازی صنعتی چندمرحلهای شامل چربیگیری گرم جهت زدودن، سپس پوشش رنگ پودری الکترواستاتیک پایه پلیاستر فوقمقاوم مخصوص فضاهای باز با تفنگهای پاشش باردار بر روی کلیه قطعات داخلی و خارجی نشانده شد. پس از پاشش، قطعات وارد کوره پیوسته حرارتی با دمای کنترلشده ۲۰۰ درجه سانتیگراد به مدت استاندارد شدند.
این فرآیند منجر به ایجاد یک لایه پلیمری یکنواخت با ضخامت بین ۸۰ تا ۱۰۰ میکرون گردید. پوشش نهایی تستهای سختی مدادی، انعطافپذیری و سالتاسپری که مقاومت کامل بدنه را در برابر خراشیدگی، تابش آفتاب، زنگزدگی و اثرات مخرب شویندههای شهری تضمین میکند.
مهندسی عایقبندی و آببندی محیطی
از آنجا که تجهیزات الکتریکی درون دیسپنسر تحت ولتاژ و جریانهای بسیار بالا فعالیت میکنند، نفوذ هرگونه رطوبت، قطرات باران یا گرد و غبار دانهریز میتواند خطرات ایمنی و اتصال کوتاه در پی داشته باشد. به همین دلیل، در تمامی درزها و شکافهای بدنه، تدابیر عایقبندی دقیق به اجرا درآمد.
در ساخت فریمهای بیرونی، لبههای آبچکان یکپارچه تعبیه شد تا آب ناشی از بارانهای شدید بدون نفوذ به درز بازشو، مستقیماً به سمت کانالهای تخلیه تحتانی هدایت شود. در تمامی شیارهای پیرامونی دربها، فومهای درزبندی اسفنجی الاستومری و نوارهای سیلیکونی با خاصیت بازگشتپذیری بالا نصب شدند. این گسکتها در تغییرات دمایی منفی ۳۰ تا مثبت ۸۰ درجه سانتیگراد خواص مکانیکی خود را حفظ کرده و مانع از خشکشدگی یا چروکیدگی در گذر سالها میشوند.
برای ورودی و خروجی جریان هوای خنککننده دستگاه، لوورها و کرکرههای متمایل به پایین با فیلترهای مشبک فلزی ساخته شدند تا هوای خنک وارد محفظه شود، اما ذرات غبار یا قطرات باران زاویهدار شانس نفوذ به داخل نداشته باشند.
مونتاژ نهایی، یراقآلات و ادوات امنیتی
فاز پایانی اجرای پروژه شامل سوار کردن قطعات متحرک، یراقآلات و ادوات کنترلی بود. به دلیل استقرار این دیسپنسرها در محیطهای شهری، ضریب ایمنی ضدوندالیسم در ساخت لحاظ شد. کلیه دربهای دسترسی به لولاهای مخفی تماماستیل و غیرقابل دسترسی از بیرون مجهز شدند تا باز کردن یا تخریب بدنه توسط ابزارهای نامتعارف غیرممکن باشد. سیستمهای قفل فشاری چندنقطهای بر روی دربها نصب شد که با چرخاندن دستگیره، درب را از سه جهت به فریم فشرده کرده و فشردگی گسکت آببند را یکنواخت میسازد. در محلهای خروج کابلهای رابط سنگین نیز رینگهای محافظ و بستهای پشتیبان مستقر شدند تا در اثر کشش کابلها فشاری به اتصالات داخلی وارد نشود.
کنترل کیفی و صحهگذاری محصول
کلیه بدنههای ساختهشده پیش از خروج از کارخانه تحت پروتکلهای بازرسی کیفی چندگانه قرار گرفتند که شامل کنترل ابعادی و انطباق هندسی با تجهیزات کالیبره، تست ضخامت و چسبندگی رنگ با دستگاه الکومتر و اجرای تست کراسکات، و بررسی عدم نفوذپذیری آب با شبیهسازی پاشش پرفشار باران بر روی درزها و لولاهای درب بود.
جمعبندی
پروژه ساخت بدنه دیسپنسر شارژر خودرو برقی شرکت مکو در کارخانه فلزسازان، نمونهای بارز از ترکیب مهندسی متریال، ماشینکاری دقیق ورق و متدهای نوین جوشکاری لیزری به شمار میرود. ساخت بدنهای ایزوله، صلب، زیبا و مقاوم در برابر متغیرهای خشن اقلیمی، گواهی بر تواناییهای فنی در توسعه زیرساختهای الکتریکی کشور است. کارخانجات فلزسازان با تکیه بر ماشینآلات پیشرفته برش لیزر فایبر، خمکاری سیانسی و خطوط رنگ پیشرفته، آماده اجرای سازههای سفارشی ورقکاری برای پیشرفتهترین صنایع فناوریمحور کشور میباشد.
دستهبندیها
به اشتراک رسانی
میانگین رای 5 / 5. تعداد رای: 5
اولین کسی باشید که به این پست امتیاز میده.