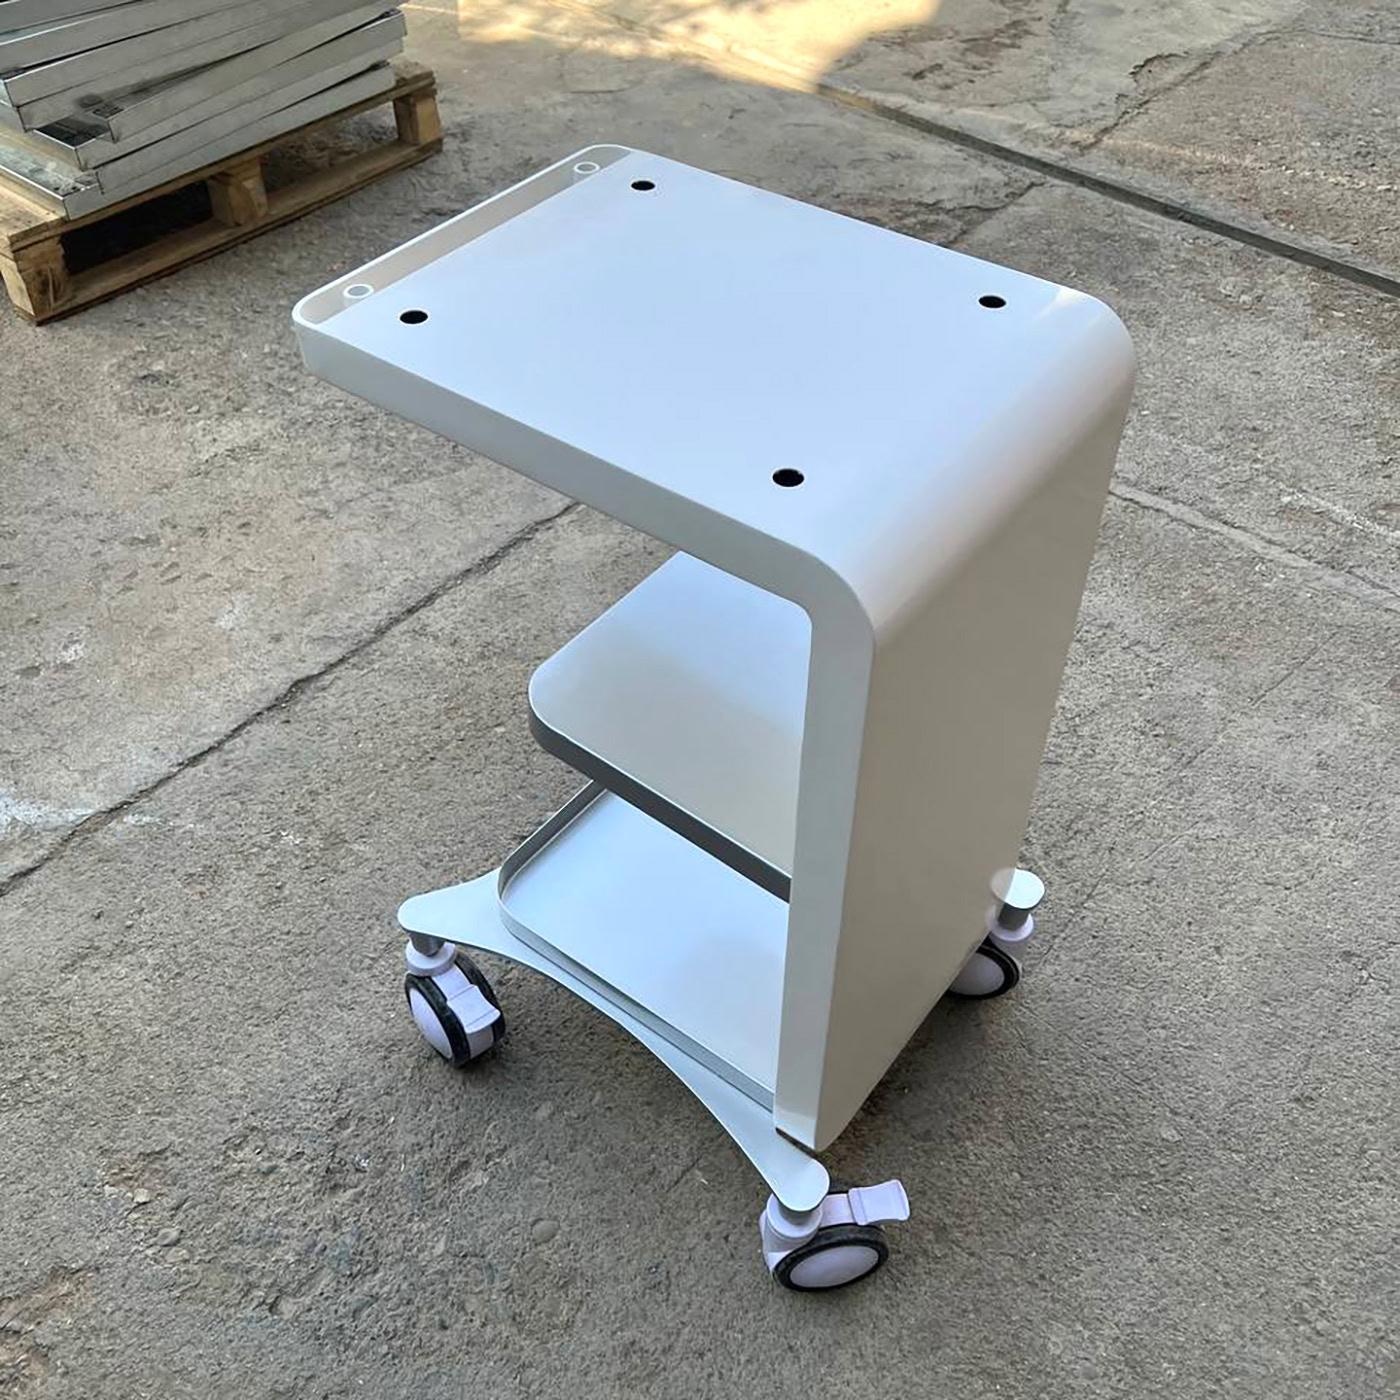
طراحی و ساخت ترالیهای پزشکی و زیبایی
کارفرما
توضیحات پروژه
تولید محفظه و ترالی تجهیزات پزشکی و زیبایی، نیازمند انتخابی هوشمندانه میان «هزینه»، «استحکام» و «ظاهر مدرن» است. بسیاری از تولیدکنندگان دستگاههای کلینیکی در تیراژ اولیه با چالش هزینههای گزاف قالبهای تزریق پلاستیک روبهرو هستند.
در این مطالعه موردی، بررسی میکنیم که چگونه مجموعه فلزسازان با بهکارگیری اصول طراحی برای ساخت (DFMA) و فرآیندهای مدرن ورقکاری فلز، ترالیهای کلینیکی مستحکم، سبک و با استانداردهای بهداشتی روز را بدون نیاز به سرمایهگذاری سنگین در قالبسازی به تولید رساند.
صورت مسئله؛ چرا ساخت ترالی با روش سنتی پاسخگو نیست؟
سازندگان تجهیزات پزشکی، لیزرهای پوست و مو و دستگاههای لاغری هنگام عرضه محصول جدید به بازار، معمولاً در یکی از سه دام زیر میافتند:
- قالبهای تزریق پلاستیک: مستلزم سرمایه اولیه فوقالعاده سنگین و غیرقابل تغییر در صورت نیاز به ارتقای محصول.
- سازههای پروفیلی سنتی: سنگین، فاقد هویت بصری کلینیکی و دارای درزهای جوش ناصاف که تله آلودگی هستند.
- فایبرگلاس (کامپوزیت): سختی دستیابی به تلرانس دقیق ابعادی و آسیبپذیری در برابر ضربههای محیط کلینیک.
راهکار فلزسازان: توسعه بدنه یکپارچه به روش شیتمتال دقیق؛ راهکاری که ظاهر مدرن قطعات قالبی را با انعطافپذیری و استحکام ذاتی فلز تلفیق میکند.
۳ چالش مهندسی در این پروژه
۱. پایداری در حرکت و مهار مرکز ثقل (Center of Gravity)
دستگاههای پزشکی اغلب مانیتورها و منابع تغذیه سنگین دارند که در طبقات بالا نصب میشوند. برای جلوگیری از واژگونی دستگاه در عبور از موانع یا شیبهای کلینیک، فاصله چرخها و هندسه کفی شاسی با ورق ۲ میلیمتر تقویت شد تا بیشترین وزن سازه در پایینترین نقطه ممکن متمرکز بماند.
۲. پنهانسازی کابلها و ارگونومی اپراتور
هندپیسهای سنگین و کابلهای متعدد نباید زیر دستوپای پزشک یا در مسیر چرخها قرار گیرند. مسیرهای داکتینگ داخلی و شیارهای اختصاصی جهت خروج سیمها بدون ایجاد لبههای تیز در شاسی تعبیه شدند.
۳. مقاومت شیمیایی در برابر الکل و بتادین
تجهیزات درمانی روزانه چندین نوبت ضدعفونی میشوند. هرگونه درز نفوذپذیر یا پوشش غیراستاندارد به معنای شروع خوردگی زیرین است. با استفاده از جوشهای یکپارچه و خط رنگ پختهشده در کوره، این ریسک به صفر رسید.
مراحل فرآیند ساخت در کارخانه فلزسازان
فرآیند ساخت این محصول از فایل CAD تا خروجی نهایی رنگشده در ۴ گام پیوسته اجرا شد:
گام ۱: برش دقیق با لیزر فایبر
تمامی محلهای مونتاژ، شبکه شیارهای تهویه حرارتی و سوراخکاریها با خدمات برش لیزر فلزات بریده شدند. دقت برش در سطح صدم میلیمتر تضمین کرد که قطعات در مونتاژ نیازی به سنگزنی یا بازکاری کارگاهی نداشته باشند.
گام ۲: فرمدهی و خمکاری CNC
برای ایجاد خطوط بصری سیال و حذف زوایای خشن، قطعات با پرسبریک و خمکاری CNC ورق شکل داده شدند. دقت محاسبه ضریب K-Factor مانع از تغییر زاویه خم در تولید سریالی شد.
گام ۳: اتصال نوین با جوشکاری فایبر لیزر
جوشکاری سنتی CO2 یا آرگون حرارت زیادی به ورق نازک وارد کرده و باعث تابیدگی (Distortion) آن میشود. در این پروژه با استفاده از جوش دستی فایبر لیزر، درزهایی کاملاً آببند و بسیار ظریف ایجاد گردید که زمان پرداخت و سنبادهکاری را به حداقل رساند.
گام ۴: پوشش کوره و رنگ پودری الکترواستاتیک
تمامی قطعات پس از چربیزدایی و زیرسازی، تحت پوشش رنگ پودری الکترواستاتیک با پایههای پلیاستر مقاوم قرار گرفتند. این پوشش سطحی آنتیباکتریال، یکپارچه، ضدخش و مقاوم به شویندههای بیمارستانی ایجاد میکند.
💡 قصد تولید بدنه یا کیس دستگاه خود را دارید؟
فرقی نمیکند در مرحله طراحی کانسپت اولیه هستید یا نقشه آماده ساخت دارید؛ تیم مهندسی فلزسازان فایلهای شما را به لحاظ قابلیت ساخت (DFMA) و کاهش هزینه بررسی میکند.
🔹 برای ارسال فایل نقشه و استعلام هزینه ساخت کلیک کنید
ویژگیهای ارگونومی و اکسسوریها در طراحی نهایی
- چرخهای مدیکال با مکانیزم قفل دوگانه: کستورهای بدون صدا با روکش پلییورتان که هیچگونه ردی روی سرامیک یا اپوکسی کلینیک به جای نگذاشته و با فشردن یک پدال، چرخش و حرکت ترالی همزمان قفل میشود.
- دستگیرههای هدایت یکپارچه: ارگونومی دستگیرهها متناسب با راستای طبیعی مچ دست طراحی شده تا هدایت ترالی حتی هنگام استقرار سنگینترین تجهیزات آسان باشد.
- پانلهای دسترسی آسان برای سرویس دورهای: دربهای پشتی به گونهای طراحی شدهاند که تکنسین بدون نیاز به باز کردن کل بدنه بتواند به بردهای الکترونیکی و منبع تغذیه دسترسی داشته باشد.
سؤالات متداول (FAQ)
۱. آیا بدنه ورقکاری فلزی بیش از حد سنگین و صنعتی نیست؟
خیر. با مهندسی ضخامت ورقها (استفاده از ورق نازک برای کاورها و ورق ضخیم فقط در شاسی باربر) و ترکیب آن با رنگهای پودری بافتدار (چرمی، مات یا سمبادهای)، ظاهر دستگاه کاملاً لوکس و قابل رقابت با محصولات اروپایی خواهد شد.
۲. برای ترالیهای پزشکی استیل مناسبتر است یا ورق آهن با رنگ کورهای؟
برای محیطهای جراحی و اتاق عمل که تجهیزات مستقیماً در معرض خون یا مواد ضدعفونی شدید قرار دارند، استیل نگیر ۳۰۴ استاندارد است. اما برای ترالی دستگاههای زیبایی، پوست و مو و فیزیوتراپی، ورق آهن همراه با رنگ الکترواستاتیک گزینهای بسیار زیباتر، ارزانتر و کاملاً مقاوم به الکل است.
۳. حداقل تیراژ سفارش بدنه ترالی در فلزسازان چقدر است؟
به دلیل ماهیت دیجیتال ماشینآلات CNC، تولید از ۱ عدد (نمونه اولیه برای تست و اخذ مجوزها) تا تیراژهای سریالی ۵۰، ۱۰۰ یا ۵۰۰ عددی امکانپذیر است.
۴. آیا امکان تغییر ابعاد ترالی بر اساس دستگاه ما وجود دارد؟
بله؛ تمام ابعاد، ارتفاع طبقات، موقعیت قرارگیری مانیتور و جایگاه پروبها بر اساس یونیت اختصاصی شما شخصیسازی و مهندسی میشود.
🤝 هماکنون با مهندسان خط تولید گفتگو کنید
اگر درباره انتخاب متریال، روش اتصالات، ضخامت استاندارد ورق یا پوشش نهایی ترالی خود پرسشی دارید:
📞 تماس مستقیم با واحد فنی و مهندسی
دستهبندیها
به اشتراک رسانی
میانگین رای 5 / 5. تعداد رای: 4
اولین کسی باشید که به این پست امتیاز میده.